

Come le macchine per la ricopertura, la decorazione e la lucidatura del cioccolato ottengono una finitura impeccabile
Perché la fase di rivestimento finale definisce la qualità della pasticceria
Una barretta di cioccolato, una pralina o un biscotto possono essere realizzati con materie prime eccellenti e fallire comunque sullo scaffale se il rivestimento esterno è opaco, irregolare o screpolato. La fase finale di una linea dolciaria è quella in cui un prodotto acquisisce una superficie lucida e appetitosa oppure perde valore di mercato a causa di difetti visibili. Questa fase comprende in genere tre passaggi collegati: rivestire il centro con cioccolato liquido, aggiungere un motivo decorativo o una copertura e lucidare la superficie con una lucentezza stabile e attraente.
I produttori che trattano queste tre fasi come un unico flusso di lavoro continuo, piuttosto che come macchine isolate assemblate insieme, segnalano costantemente meno scarti e risultati più prevedibili. Questo articolo esamina il funzionamento di ciascuna fase, quali variabili di processo contano e come valutare le attrezzature per una linea di produzione che necessita di una finitura ripetibile e professionale.
Le tre fasi di una linea di rivestimento
Prima di confrontare le singole macchine, è utile separare il processo di finitura in zone funzionali distinte. Ciascuna zona ha il proprio intervallo di temperatura, azione meccanica e obiettivo di qualità.
| Palcoscenico | Funzione primaria | Intervallo di temperatura tipico | Rischio di qualità se ignorato |
|---|---|---|---|
| Rivestimento (rivestimento) | Applicare un cioccolato uniforme o un guscio composto sul pezzo centrale | 29-32 gradi C | Macchie nude, copertura sottile, difetti di fondazione |
| Decorare | Applica linee sottili, punti, inclusioni o un secondo colore | 30-33 gradi C | Modello di branding incoerente, scarsa differenziazione visiva |
| Lucidatura | Crea uno strato lucido stabile e rimuovi la foschia superficiale | Ambiente, da 18 a 22 gradi C | Finitura opaca, segni di impronte digitali, appeal a breve scaffale |
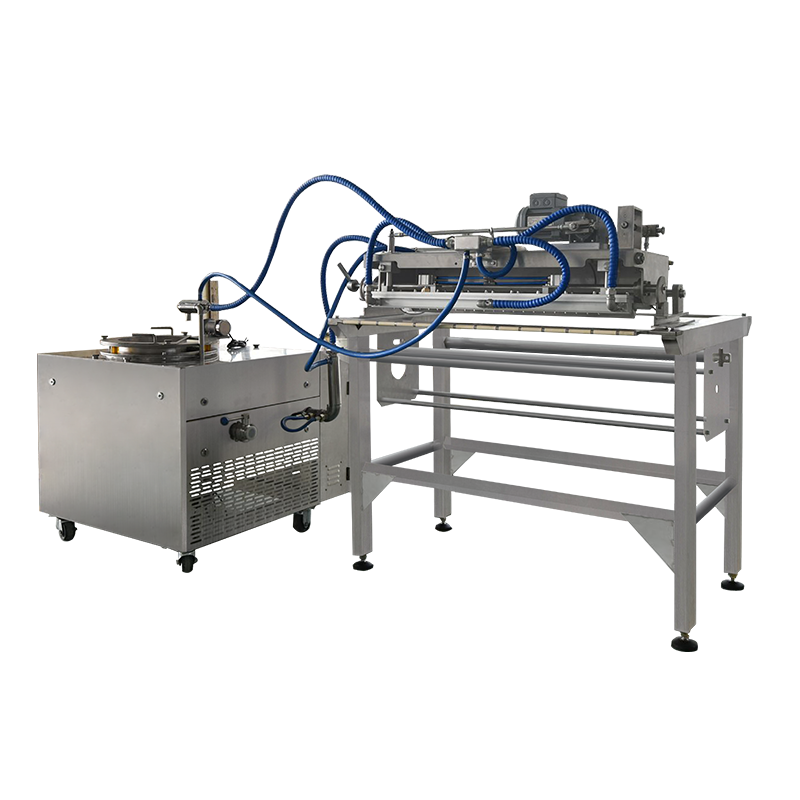
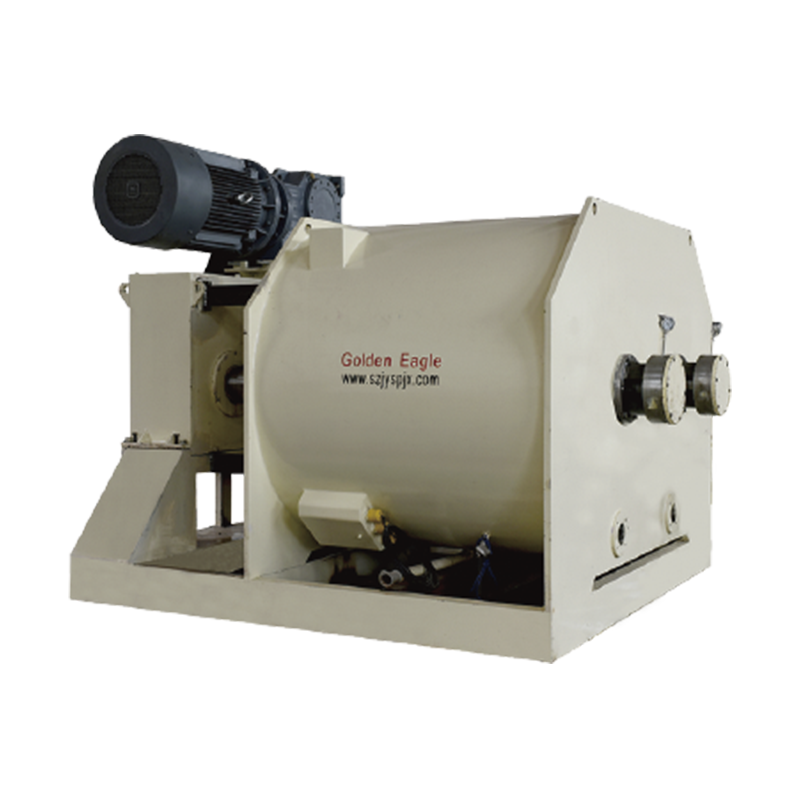
Ognuna di queste zone può essere gestita da una macchina dedicata e il modo in cui si collegano attraverso il sistema di trasporto ha un effetto diretto sulla velocità e sulla coerenza della linea. A macchina per fontana di cioccolato viene spesso utilizzato a monte per mantenere il cioccolato fuso in circolazione continua e a una viscosità stabile prima che raggiunga la cortina di rivestimento, riducendo così il rischio di deriva della temperatura che alimenta il rivestimento.
Cosa succede all'interno di una linea di ricopertura del cioccolato
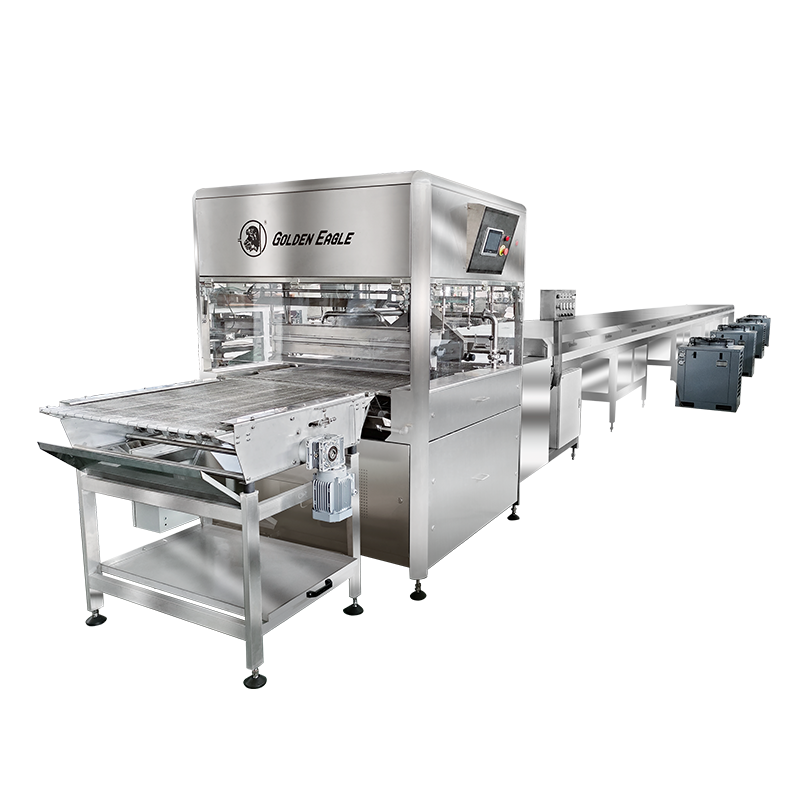
An macchina rivestitrice funziona facendo passare i pezzi centrali, come biscotti, noci, frutta o ripieni modellati, sotto una cortina cadente di cioccolato temperato. Un nastro a rete trasporta il prodotto attraverso la cortina, quindi sotto un rullo di rivestimento inferiore e infine attraverso una serie di soffiatori o coltelli che controllano lo spessore del guscio. La velocità del nastro, il volume della tenda e il flusso d'aria sono le tre variabili che influiscono maggiormente sul peso del rivestimento.
Zone funzionali principali di una linea di ricopertura
- Sezione di alimentazione: allinea e distanzia i pezzi centrali prima che entrino nella tenda
- Zona di rivestimento a velo e inferiore: applica lo strato di cioccolato primario dall'alto e dal basso
- Zona di dettaglio: rimuove il cioccolato in eccesso e modella il bordo del rivestimento
- Tunnel di raffreddamento: fissa l'involucro attraverso un abbassamento controllato della temperatura
Il Lineaa di ricopertura del cioccolato serie SJP è costruito attorno a questa sequenza, combinando un serbatoio di cioccolato temperato, una testa di rivestimento a velo e un tunnel di raffreddamento in un'unica linea collegata. Poiché il serbatoio fa ricircolare il cioccolato continuamente, la linea evita i problemi di sedimentazione e di spellatura che si verificano quando il cioccolato fuso rimane fermo per periodi prolungati.
Affidabile trasporto del cioccolato tra il serbatoio di fusione, l'unità di rinvenimento e la testa di ricopertura è importante quanto la testa di ricopertura stessa. Se la pompa di trasferimento o le tubazioni consentono al cioccolato di raffreddarsi in modo non uniforme, la viscosità sulla cortina varierà e il peso del rivestimento varierà lungo il ciclo di produzione anche se le impostazioni del rivestimento non cambiano mai. Questo è uno dei motivi per cui le linee di ricopertura vengono solitamente specificate come un sistema connesso piuttosto che come componenti acquistati separatamente.

Come si collegano le fasi di rivestimento, decorazione e lucidatura
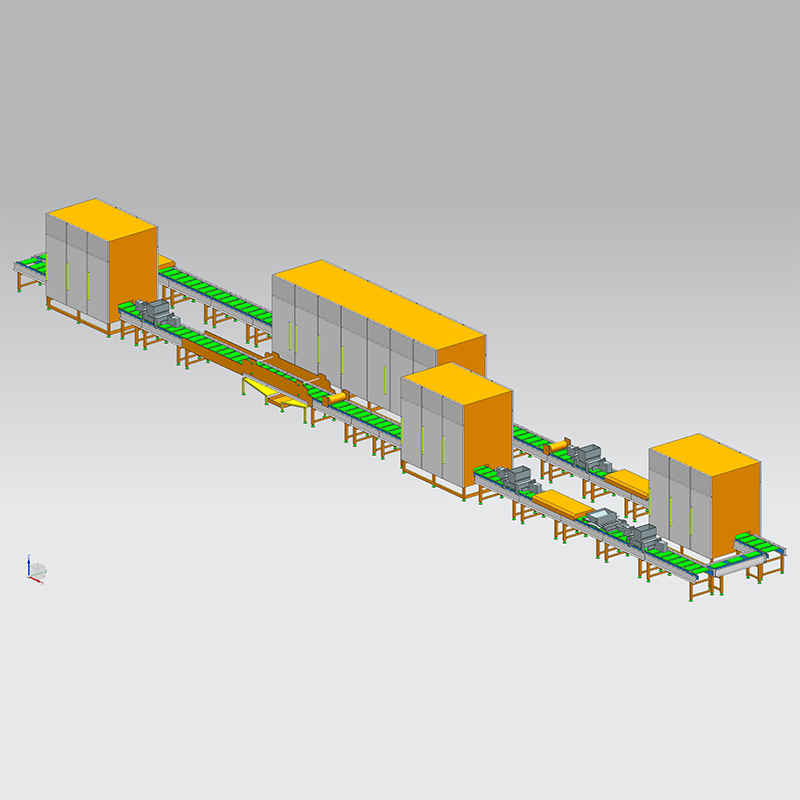
Comprendere il flusso fisico del prodotto attraverso la linea di finitura semplifica la diagnosi dell'origine di un problema di qualità. Il diagramma seguente mostra la sequenza tipica dal pezzo centrale grezzo al prodotto lucidato e confezionato.
Aggiungere identità attraverso la decorazione
Una volta che un prodotto ha un guscio di cioccolato, la decorazione è ciò che gli conferisce identità visiva sullo scaffale del negozio. Ciò può includere una linea piovigginosa contrastante, motivi a punti, inclusioni di noci tritate o briciole o un motivo stampato utilizzando burro di cacao colorato. La decorazione deve essere applicata quando il guscio della base è ancora ricettivo, poiché il cioccolato completamente cristallizzato non unirà adeguatamente un secondo strato.
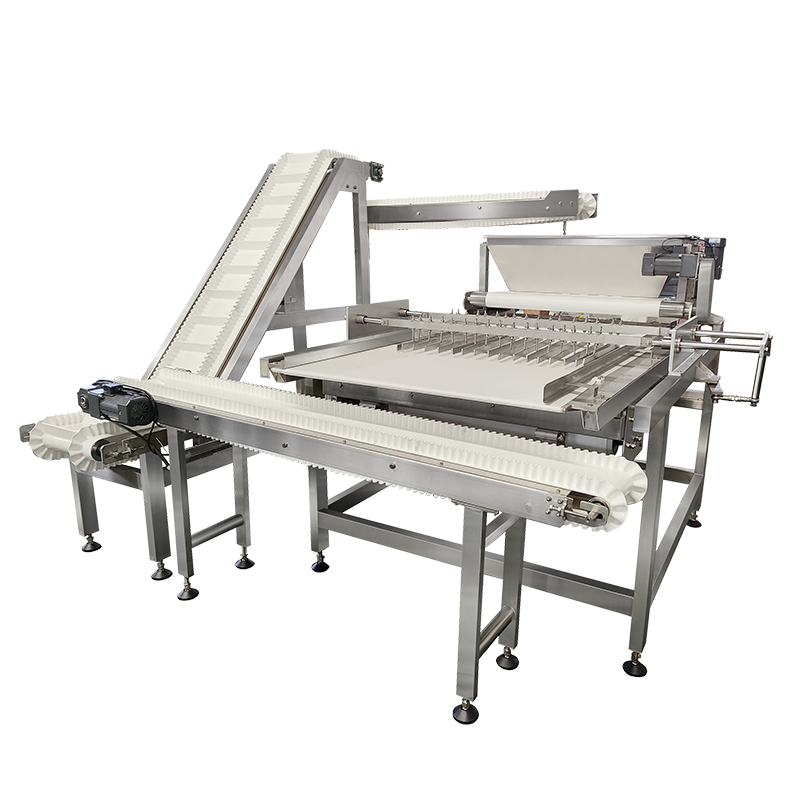
A Macchina per decorazione QLH viene posizionato direttamente dopo il tunnel di raffreddamento di una linea di ricopertura in modo che il guscio di base abbia un'adesività superficiale appena sufficiente affinché lo strato decorativo possa aderire senza sbavature. La spaziatura degli ugelli, la sincronizzazione della velocità della linea con il trasportatore principale e la viscosità del materiale influiscono sulla pulizia del modello risultante.
Oltre alla pioggerellina e ai motivi puntinati, molte linee utilizzano anche a macchina per il rivestimento di nastri configurazione per applicare un secondo strato completo, ad esempio un rivestimento di composto colorato su un guscio di cioccolato base, prima che la testa decorativa aggiunga dettagli più fini. Questo approccio a più livelli è comune per i prodotti stagionali o promozionali che necessitano di un'identità visiva distinta senza modificare la ricetta sottostante.

Lucidatura: il passo che determina l'attrattiva sullo scaffale
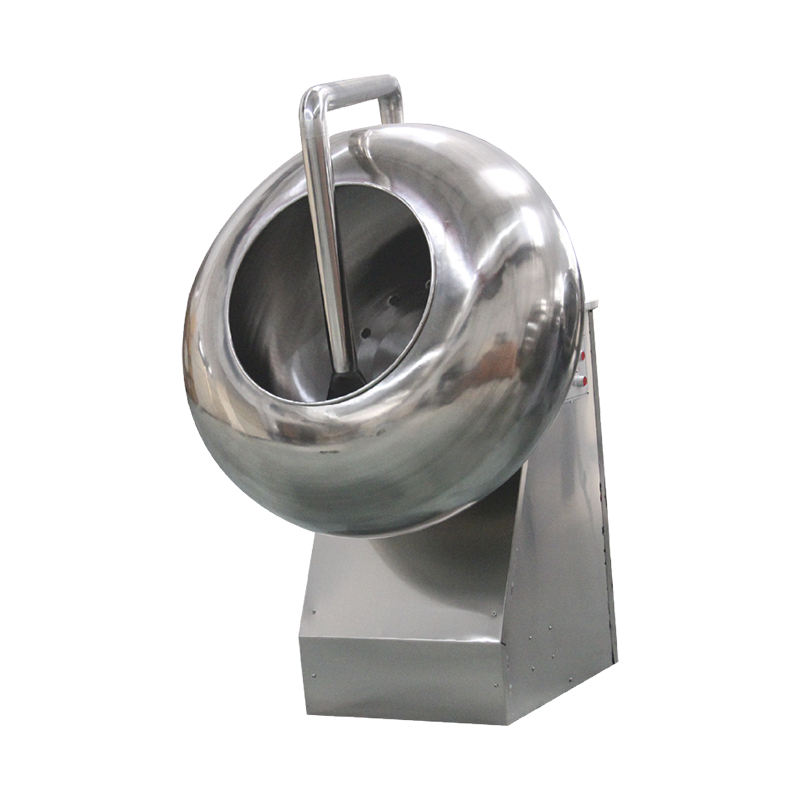
La lucentezza è una delle prime cose che un acquirente nota ed è anche uno degli attributi di qualità più facili da perdere durante lo stoccaggio e il trasporto. La lucidatura risolve questo problema costruendo una pellicola sottile e stabile sul prodotto rivestito, più comunemente attraverso un processo a tamburo rotante simile in linea di principio a un caramelle per macchina per la teglia operazione, in cui il prodotto cade delicatamente mentre un piccolo volume di agente lucidante viene applicato in dosi controllate.
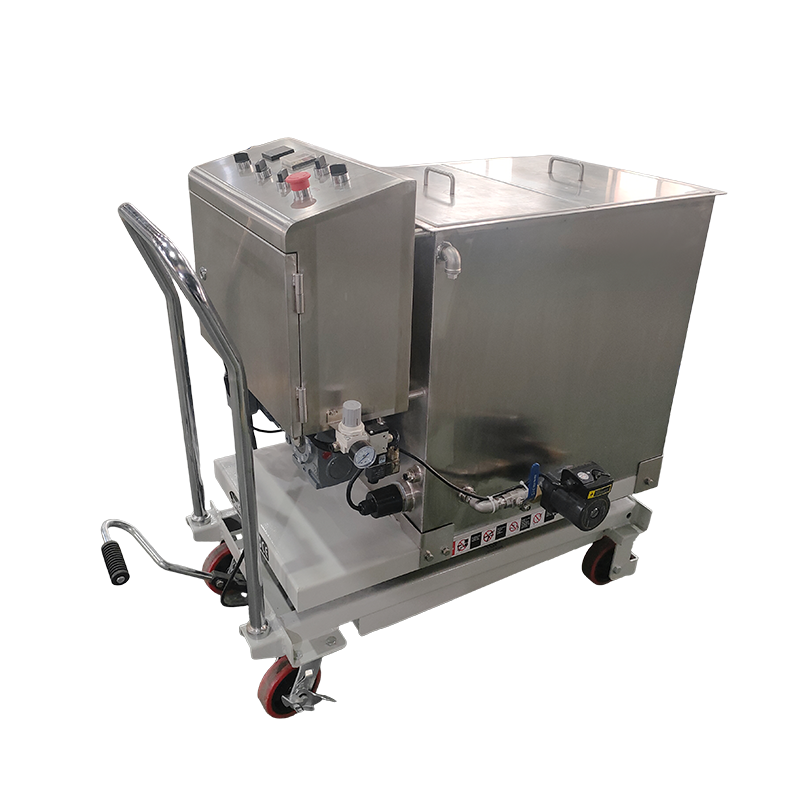
A Lucidatrice serie PGJ tipicamente funziona come l'ultima fase meccanica prima del confezionamento. La velocità di rotazione del tamburo, il tempo di permanenza e l'intervallo di dosaggio devono essere adattati alla dimensione e alla forma specifica del prodotto, poiché i pezzi sovradimensionati o irregolari lucidano in modo non uniforme se la velocità del tamburo è impostata per un articolo più piccolo e uniforme.
| Lucidatura Variable | Effetto se troppo basso | Effetto se troppo alto |
|---|---|---|
| Velocità di rotazione del tamburo | Distribuzione della brillantezza non uniforme | Abrasione superficiale, bordi scheggiati |
| Tempo di sosta | Formazione del film incompleta | Accumulo eccessivo, superficie appiccicosa |
| Lucidatura agent dosage | Finitura opaca e irregolare | Pezzi appiccicosi che si aggregano |
Questa fase funziona anche come generale attrezzature per il rivestimento di caramelle per dolciumi in scatola oltre al cioccolato, comprese noci zuccherate e prodotti in stile confetto, poiché il meccanismo del tamburo e il principio di dosaggio sono sostanzialmente gli stessi indipendentemente dal materiale di rivestimento.
Confronto dei ruoli delle apparecchiature in breve
Il table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Attrezzatura | Posizione in linea | Uscita principale |
|---|---|---|
| Linea di ricopertura di cioccolato | Dopo la formazione del pezzo centrale, prima del tunnel di raffreddamento | Copertura uniforme del guscio di base |
| Decorare Machine | Dopo il tunnel di raffreddamento, prima della presa finale | Motivo, pioggia o secondo strato di colore |
| Lucidatura Machine | Fase finale prima del confezionamento | Brillantezza stabile e protezione della superficie |
Quando si dispiega una nuova linea di finitura, lasciare una distanza regolabile tra l'uscita del tunnel di raffreddamento e la testa decoratrice. Il prodotto che esce dal tunnel troppo caldo si sporcherà sotto l'ugello di decorazione, mentre il prodotto che si è raffreddato troppo non accetterà un secondo strato in modo pulito.
Difetti superficiali comuni e la loro probabile origine
La maggior parte dei difetti visibili del rivestimento possono essere ricondotti a una delle poche variabili del processo. L'esame della struttura di un difetto, piuttosto che del solo difetto, di solito indica la fase responsabile.
- Striature o fioriture grigiastre : solitamente legato a uno scarso controllo del temperaggio prima che il cioccolato raggiunga il velo di ricopertura, o a cicli di temperatura durante la conservazione dopo il confezionamento
- Macchie sottili o nude sul guscio : spesso causato dal volume della tenda troppo basso rispetto alla velocità del nastro o da pezzi centrali troppo freddi quando entrano nella tenda
- Linee decorative ondulate o spezzate : tipicamente un problema di sincronizzazione tra la testa decoratrice e la velocità del trasportatore principale
- Lucentezza opaca o irregolare dopo la lucidatura : spesso dovuto a un dosaggio incoerente dell'agente lucidante o a una velocità del tamburo che non corrisponde alle dimensioni del prodotto
- Prodotto che rimane attaccato dopo la lucidatura : generalmente il risultato di un eccesso di agente lucidante combinato con un tempo di permanenza o di asciugatura insufficiente
Poiché queste fasi sono collegate, non sempre un difetto che appare nella fase di lucidatura ha origine lì. Un guscio che è stato leggermente sottorivestito nella fase di ricopertura, ad esempio, può lasciare una struttura superficiale irregolare che nessuna regolazione della lucidatura potrà correggere completamente.
Abitudini pratiche di manutenzione per risultati coerenti
Le apparecchiature di finitura funzionano con nastri mobili, tamburi rotanti e cioccolato liquido a circolazione continua, che necessitano tutti di attenzione di routine per mantenere una qualità costante su lunghi cicli di produzione.
- Pulire la cortina di rivestimento e il rullo inferiore alla fine di ogni turno per evitare l'accumulo di residui che alterano il peso del rivestimento nel tempo
- Controllare settimanalmente la tensione del nastro sulle sezioni di ricopertura e raffreddamento, poiché un nastro allentato altera il tempo di permanenza sotto la tenda
- Ispezionare quotidianamente gli ugelli decorativi per verificare la presenza di ostruzioni parziali, che sono una causa comune e spesso trascurata di piogge inconsistenti
- Calibrare la pompa dosatrice dell'agente lucidante secondo un programma fisso anziché attendere la comparsa di un problema di lucentezza visibile
- Letture della temperatura dell'unità di tempra dei tronchi in modo da poter rilevare una deriva graduale prima che influisca su un intero lotto di produzione
Domande frequenti
Q1: Qual è la differenza tra la ricopertura e il panning come metodi di rivestimento?
La ricopertura applica un rivestimento facendo passare il prodotto sotto una cortina di cioccolato liquido, adatta ai pezzi che necessitano di un guscio pieno e uniforme. Il panning applica il rivestimento in strati sottili mentre il prodotto cade in un tamburo rotante, il che è adatto a pezzi più piccoli o ad applicazioni in cui è preferito uno strato più sottile e costruibile.
Q2: Come viene cronometrata la decorazione rispetto al tunnel di raffreddamento?
La decorazione viene generalmente applicata subito dopo l'uscita del guscio di base dal tunnel di raffreddamento, quando la superficie presenta ancora una leggera appiccicosità. Ciò consente allo strato decorativo di aderire senza che il guscio di base perda la sua forma o che la decorazione sbavi al contatto.
D3: Perché la lucidatura a volte riduce la brillantezza invece di migliorarla?
Questo di solito accade quando il dosaggio dell'agente lucidante è troppo elevato per il tempo di permanenza disponibile, lasciando una pellicola irregolare o appiccicosa anziché liscia. Ridurre leggermente il dosaggio o estendere il tempo di permanenza in genere risolve il problema.
D4: Una linea può gestire più forme di prodotto senza grandi cambiamenti?
Molte linee di finitura sono in grado di gestire una gamma ragionevole di forme semplicemente regolando la velocità del nastro e il volume della tenda. Tuttavia, cambiamenti significativi nella dimensione o nel peso del pezzo richiedono solitamente la regolazione della velocità del tamburo nella fase di lucidatura e anche dell'altezza dell'ugello nella fase di decorazione.
D5: Cosa causa una variazione del peso del rivestimento durante un lungo ciclo di produzione?
La causa più comune è la deriva graduale della temperatura nel serbatoio di ricircolo del cioccolato, poiché la viscosità cambia con la temperatura anche entro un intervallo ristretto. I controlli regolari della temperatura sulla tenda, non solo sul serbatoio di fusione, aiutano a individuare questo problema prima che influisca sulla resa.