

In che modo le apparecchiature industriali per la ricopertura del cioccolato migliorano la consistenza del rivestimento?
Il ruolo delle attrezzature di ricopertura nelle moderne linee di pasticceria
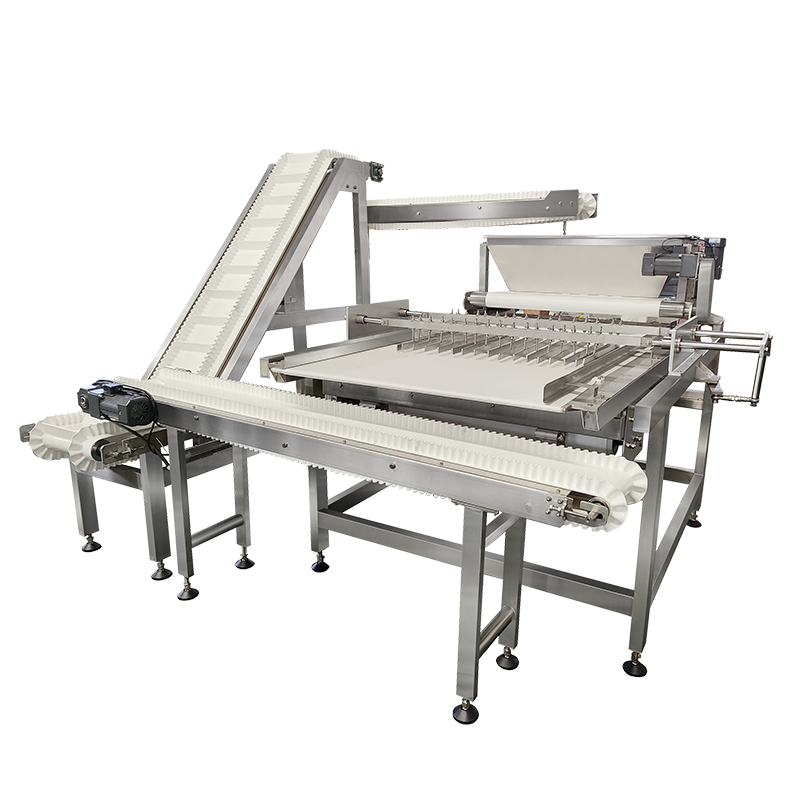
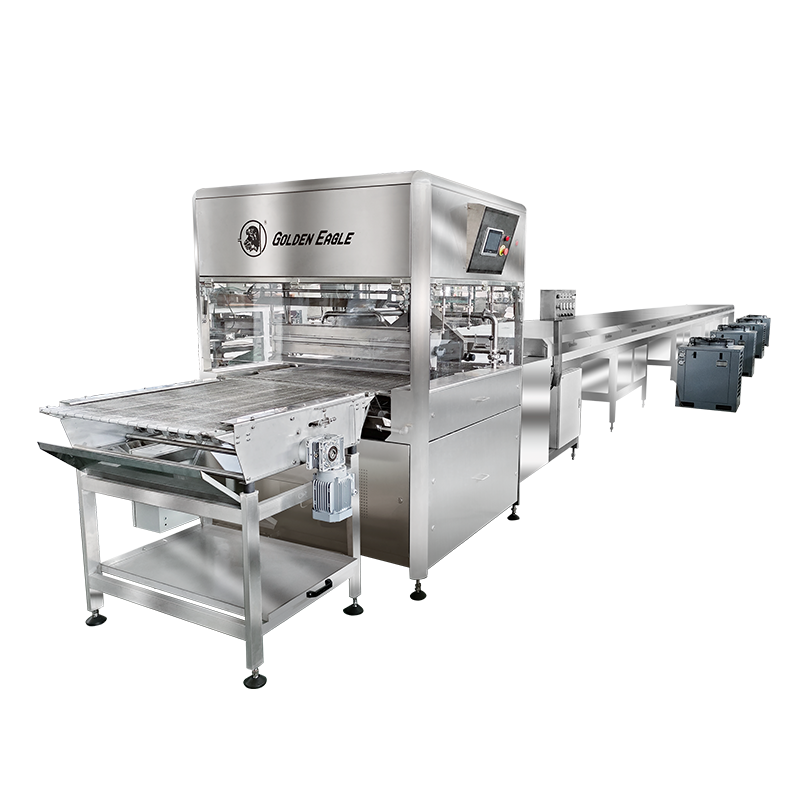
La copertura uniforme del cioccolato è uno dei problemi più difficili nella produzione di dolciumi. Un biscotto, un wafer, un grappolo di noci o un centro di caramella che passa attraverso un bagno a mano raccoglierà strati irregolari, sacche d'aria e segni di gocciolamento che verranno immediatamente visualizzati sullo scaffale di un negozio. Questo è esattamente il problema che a linea di ricopertura di cioccolato è progettato per risolvere. Invece di immergere i prodotti singolarmente, un rivestitore trasporta gli articoli su un nastro a rete mobile attraverso una cortina di cioccolato temperato, applica uno strato inferiore controllato e quindi rimuove il rivestimento in eccesso con lame d'aria calibrate prima che il prodotto entri in un tunnel di raffreddamento.
La spaziatura del prodotto sul nastro di alimentazione, la portata del velo e la pressione della lama d'aria interagiscono tra loro, motivo per cui una struttura che acquista semplicemente la macchina più grande disponibile senza abbinare queste impostazioni al prodotto reale spesso finisce con una consistenza peggiore rispetto a una linea più piccola e correttamente specificata.
Per i gestori dell'impianto che valutano una nuova capacità di rivestimento, la decisione raramente riguarda se automatizzare, ma piuttosto quale configurazione dell'attrezzatura di ricopertura si adatta al mix di prodotti, all'obiettivo di produttività e alla disposizione del pavimento già in atto. Questo articolo spiega come funzionano meccanicamente le apparecchiature di ricopertura, quali sono i dati sulle prestazioni in genere su diverse scale operative e come confrontare il rivestimento automatizzato con metodi manuali o semi-automatizzati utilizzando criteri misurabili anziché affermazioni di marketing. Copre anche i modelli di difetto che si manifestano più spesso quando una linea non è configurata correttamente, insieme alle abitudini di manutenzione che mantengono un sistema funzionante entro i limiti di tolleranza per anni di funzionamento continuo anziché mesi.
I produttori di dolciumi, prodotti da forno e snack si avvicinano a queste apparecchiature da diversi punti di partenza. Un panificio che aggiunge una fase di rivestimento a una linea di wafer o biscotti esistente di solito adatta un ricopritore a una lunghezza fissa, mentre un produttore di dolciumi che costruisce una nuova struttura ha più libertà di dimensionare il tunnel di raffreddamento e il serbatoio in base agli obiettivi di volume a lungo termine. Entrambi i gruppi traggono vantaggio dall'elaborare gli stessi fondamenti meccanici prima di confrontare modelli specifici.
Come un ricopritore industriale di cioccolato lavora il prodotto
A livello funzionale, l'attrezzatura di ricopertura esegue quattro operazioni distinte in sequenza e ciascuna fase ha i propri requisiti di tolleranza. Comprendere questa sequenza è importante perché un collo di bottiglia o un disallineamento in ogni singola fase si rivelerà come un difetto tre passaggi dopo, rendendo spesso difficile rintracciarne la causa principale sul prodotto finito.
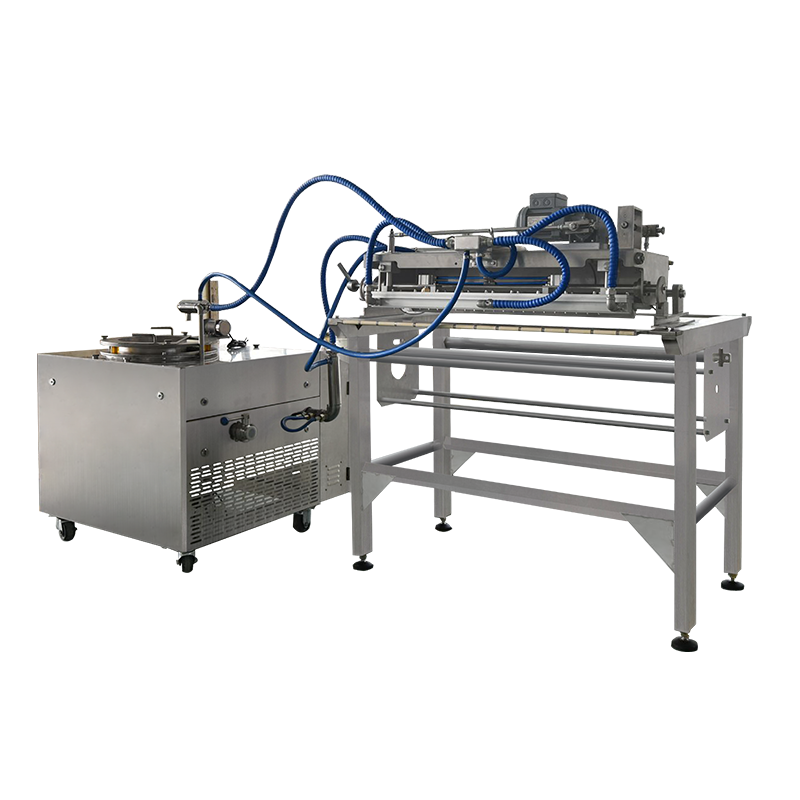
La fase di alimentazione posiziona il prodotto su un nastro in rete metallica a una spaziatura fissa, il che è fondamentale perché la spaziatura irregolare successivamente fa sì che il cioccolato si formi tra gli articoli o lasci spazi vuoti nella copertura. Un pre-fondo, se presente, applica uno strato di base sottile in modo che il prodotto non si attacchi alla rete e quindi lo strato finale abbia una parte inferiore pulita e sigillata anziché un motivo strutturato a rete. La testa di ricopertura principale rilascia quindi una cortina continua di cioccolato temperato sul prodotto in movimento, sommergendo completamente la parte superiore e i lati. Le lame d'aria posizionate immediatamente dopo la cortina rimuovono il cioccolato in eccesso dirigendo la pressione dell'aria calibrata lungo la larghezza del nastro, che è ciò che determina il peso e l'uniformità del rivestimento finale molto più della cortina stessa. Infine, il prodotto rivestito passa attraverso un tunnel di raffreddamento multizona dove la temperatura viene ridotta gradualmente per mantenere la brillantezza e spezzarsi senza causare sbavature.
Componentei principali che determinano la qualità del rivestimento
Ogni Linea di ricopertura del cioccolato serie SJP e sistemi industriali comparabili condividono un insieme comune di sottosistemi, ma la qualità costruttiva e la precisione di controllo di ciascun sottosistema è ciò che separa una linea che mantiene tolleranze strette da una che si sposta all’interno di un singolo turno.
| Component | Funzione primaria | Impatto della tolleranza tipica |
|---|---|---|
| Unità di tempera | Mantiene la struttura cristallina della massa di cioccolato | Stabilità di più o meno 0,5 gradi |
| Testa della tenda | Fornisce un flusso di rivestimento uniforme su tutta la larghezza del nastro | Variazione del peso della cinghia trasversale inferiore al 3%. |
| Gruppo lama d'aria | Ritaglia il rivestimento in eccesso allo spessore desiderato | Peso del rivestimento regolabile con piccoli incrementi |
| Trasmissione a cinghia in rete | Trasporta il prodotto a una velocità costante e sincronizzata | Variazione di velocità inferiore all'1%. |
| Raffreddamento tunnel | Fissa il rivestimento senza indurre la fioritura del grasso | Controllo del gradiente multizona |
| Pompa di ricircolo inferiore | Riporta il cioccolato in eccesso nel serbatoio | Previene il raggruppamento e la deriva della viscosità |
L'unità di tempera merita un'attenzione particolare perché è il singolo componente maggiormente responsabile dell'aspetto del prodotto finito. Il cioccolato non temperato si solidifica con una superficie opaca e striata ed è incline a sbocciare entro pochi giorni dall'imballaggio, mentre il cioccolato troppo temperato può fissarsi troppo rapidamente all'interno del rivestimento stesso, intasando la testa della tenda. I sistemi con feedback della temperatura a circuito chiuso nei serbatoi di fusione, rinvenimento e mantenimento mantengono una banda operativa più ristretta rispetto ai sistemi che si basano sui controlli manuali del termostato.
Benchmark della produttività nelle configurazioni di linea
La capacità della linea è solitamente specificata dalla larghezza e dalla velocità del nastro, ma il numero che conta a livello operativo è la produzione oraria di rivestimento, poiché è ciò che determina se il rivestitore tiene il passo con un dosatore o una linea di cottura a monte. Il grafico seguente riflette gli intervalli di produttività comunemente citati in quattro tipiche classi di larghezza del nastro utilizzate nelle applicazioni di rivestimento di prodotti dolciari e da forno.
Queste cifre variano a seconda della densità del prodotto, del peso previsto del rivestimento e se la linea esegue un passaggio pre-fondo, quindi dovrebbero essere trattate come intervalli di pianificazione piuttosto che come cifre garantite per qualsiasi prodotto specifico. Un impianto che riveste un wafer leggero si posizionerà verso l'estremità superiore dell'intervallo, mentre un grappolo di noci denso con un peso del rivestimento target più pesante funzionerà più lentamente sulla stessa attrezzatura.
Precisione del controllo della temperatura durante un ciclo di produzione
Uno degli indicatori di prestazione più trascurati è la precisione con cui una linea mantiene la temperatura del cioccolato mentre funziona ininterrottamente per un turno di otto ore. Gli ampi sbalzi di temperatura durante le lunghe tirature sono una fonte comune di problemi di brillantezza e fioritura intermittenti che sono difficili da diagnosticare perché non compaiono su ogni lotto.
I sistemi a circuito chiuso che campionano continuamente la temperatura del bagno e regolano gli elementi riscaldanti con piccoli incrementi mantengono una banda molto più ristretta rispetto alle linee che si affidano a controlli manuali periodici. Ciò è particolarmente importante per le tirature più lunghe, poiché una linea che si sposta anche di un grado e mezzo nell'arco di diverse ore può spostare un prodotto da adeguatamente temperato a notevolmente sottotemperato senza alcun punto di innesco evidente.
Nota operativa: I registri della temperatura estratti separatamente dall'unità di tempra e dal bagno di ricopertura sono più utili per la risoluzione dei problemi rispetto a una singola lettura combinata, poiché le due zone possono spostarsi in modo indipendente quando una pompa di ricircolo è sottodimensionata rispetto al volume del serbatoio.
Linea di ricopertura e rivestimento manuale: un confronto strutturato
I produttori che passano dall'immersione manuale o da piccoli serbatoi batch a una linea continua solitamente valutano cinque fattori pratici anziché un singolo costo. Il confronto radar riportato di seguito assegna un punteggio alle apparecchiature di ricopertura automatizzata rispetto al rivestimento manuale su scala relativa, sulla base dei risultati operativi comunemente riportati.
Il modello che emerge costantemente è che il rivestimento manuale conserva un vantaggio solo sul basso costo iniziale e, per lotti molto piccoli o articoli altamente personalizzati, sulla flessibilità di installazione. Su tutti gli altri aspetti, compresa la consistenza dello spessore del rivestimento e il volume che un singolo operatore può elaborare all'ora, le apparecchiature automatizzate ottengono punteggi sostanzialmente più alti. Questo è il motivo per cui l’immersione manuale tende a persistere in ambienti artigianali o con volumi molto bassi, mentre qualsiasi struttura che produce oltre poche centinaia di chilogrammi per turno in genere ritiene che il costo della manodopera e il tasso di difetti giustifichino da soli una linea. Il divario si allarga ulteriormente una volta inclusi i costi di imballaggio e rilavorazione, poiché il rivestimento manuale incoerente tende a generare un tasso più elevato di articoli che devono essere rilavorati o declassati prima che raggiungano l’imballaggio per la vendita al dettaglio.
Abbinamento delle specifiche dell'attrezzatura alla vostra linea di prodotti
La scelta tra le configurazioni del rivestitore si riduce a far corrispondere una manciata di specifiche al prodotto reale da rivestire, piuttosto che selezionare semplicemente la macchina più grande disponibile. I seguenti fattori tendono ad avere la maggiore influenza sulla decisione finale.
- Larghezza del nastro rispetto all'ingombro del prodotto e alla distanza tra le corsie richiesta per evitare ponti di cioccolato tra gli articoli
- Se è necessario un prefondo, questo dipende dal fatto che il prodotto altrimenti si attaccherebbe al nastro a maglia nuda
- Lunghezza del tunnel di raffreddamento in rapporto alla velocità del nastro, in quanto i tunnel sottodimensionati lasciano il prodotto solo parzialmente solidificato in uscita
- Capacità del serbatoio e dimensionamento della pompa di ricircolo rispetto al volume di produzione giornaliera
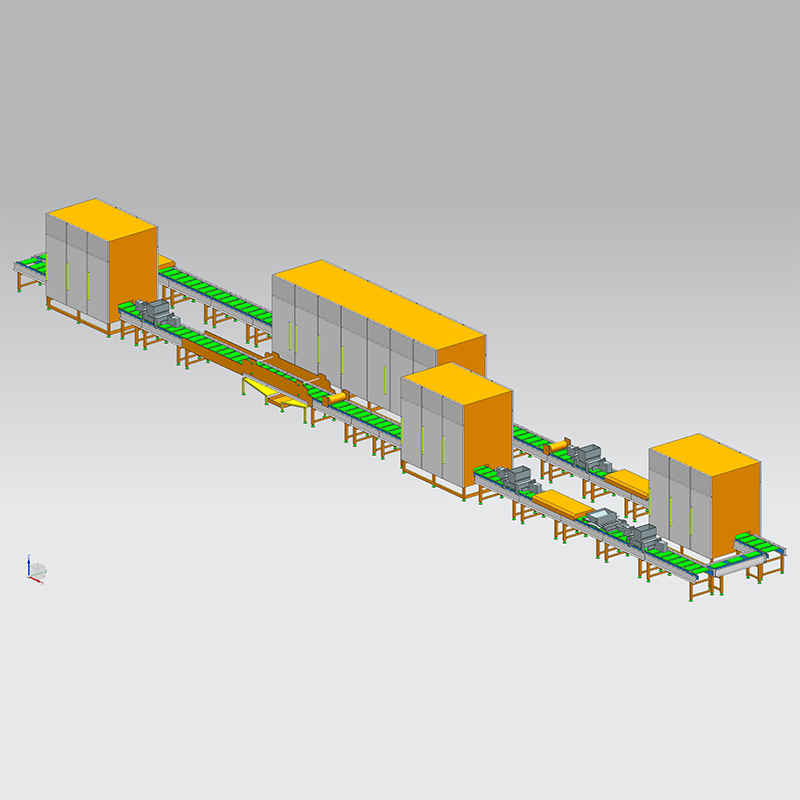
- Lunghezza disponibile del pavimento, poiché le linee di ricopertura con tunnel di raffreddamento integrati possono funzionare notevolmente più a lungo della sola testa di ricopertura
Gli impianti che utilizzano tipi di prodotti misti sulla stessa linea dovrebbero anche valutare la rapidità con cui è possibile regolare il peso del rivestimento e la velocità del nastro tra un ciclo e l'altro, poiché frequenti cambi su una linea costruita per un'unica impostazione fissa creano tempi di inattività che intaccano il vantaggio di produttività per cui l'attrezzatura è stata acquistata in primo luogo.
Vale anche la pena pianificare la futura crescita dei volumi piuttosto che limitarsi esclusivamente alla produzione attuale. Aggiungere un secondo rivestimento in un secondo momento, una volta che lo spazio sul pavimento e i collegamenti delle utenze non sono stati presi in considerazione durante l'installazione originale, è in genere molto più dirompente e costoso rispetto alla specifica di un serbatoio leggermente più grande o di una sezione di tunnel modulare in anticipo. La revisione dei requisiti delle utenze, inclusa la capacità di aria compressa per le lame d'aria e il carico di refrigerazione per il tunnel di raffreddamento, insieme alle specifiche meccaniche, evita un divario comune in cui il rivestimento stesso è dimensionato correttamente ma l'infrastruttura dell'impianto di supporto non lo è.
Pratiche di manutenzione che prolungano la durata utile
Le apparecchiature di ricopertura funzionano continuamente con un prodotto alimentare che si solidifica a contatto con superfici fredde, il che significa che le routine di manutenzione differiscono in qualche modo da quelle dei macchinari di produzione per uso generale. Tre aree tendono a rappresentare la maggior parte dei tempi di inattività non pianificati.
| Area Manutenzione | Frequenza consigliata | Modalità di errore se saltata |
|---|---|---|
| Pulizia e tensionamento del nastro in rete | Da giornaliero a settimanale | Cioccolato buildup causing belt tracking issues |
| Ispezione degli ugelli della lama d'aria | Settimanale | Peso del rivestimento non uniforme lungo la larghezza del nastro |
| Disincrostazione vasche di tempera | Mensile | Trasferimento di calore e deriva termica ridotti |
| Raffreddamento tunnel coil check | Trimestrale | Tempo di presa insufficiente che porta ad un prodotto morbido in uscita |
I programmi di pulizia sono più importanti con il cioccolato che con molti altri materiali di rivestimento perché il prodotto residuo lasciato nel serbatoio durante la notte si ricristallizzerà con una struttura di grasso diversa rispetto al cioccolato appena temperato e reintrodurlo nel bagno la mattina successiva senza un adeguato rinvenimento è una causa comune ed evitabile di fioritura superficiale nei primi lotti di un nuovo turno.
Tenere un registro scritto delle ispezioni degli ugelli, dei controlli della tensione della cinghia e delle date di decalcificazione del serbatoio rende inoltre molto più semplice individuare un lento calo delle prestazioni prima che si trasformi in un arresto completo. Molti eventi di fermo macchina non pianificati delle apparecchiature di ricopertura risalgono a un intervallo di manutenzione saltato una volta e mai recuperato, piuttosto che a un guasto improvviso di un componente, motivo per cui una semplice lista di controllo ricorrente tende a fornire un rendimento maggiore rispetto a qualsiasi singolo pezzo di attrezzatura diagnostica.
Categorie di prodotti che traggono maggiori benefici dalla ricopertura
Non tutti i prodotti rivestiti necessitano di una linea continua completa, ma un'ampia gamma di categorie raggiunge una soglia di volume in cui l'attrezzatura di ricopertura diventa la scelta più pratica rispetto all'immersione o al panning manuale. Le seguenti categorie sono i candidati più comuni per un ricopritore dedicato.
- Wafer, biscotti e biscotti, in cui una guarnizione inferiore uniforme impedisce alla base di rimanere non rivestita o di aderire a un nastro a maglia nuda
- Grappoli di noci e barrette di cereali, che richiedono un rivestimento più pesante e beneficiano di un controllo preciso della lama d'aria per evitare accumuli attorno a forme irregolari
- Pezzi di frutta secca e mix di tracce, dove le dimensioni ridotte degli articoli rendono l'immersione a mano ad alta intensità di manodopera rispetto alla produzione
- Barrette gelato e novità surgelate, che necessitano di un passaggio rapido prima che il prodotto si ammorbidisca sul nastro
- Centri di caramella e praline, dove lo spessore costante del guscio influisce sia sull'aspetto che sulla stabilità sullo scaffale
Ognuna di queste categorie pone esigenze diverse sugli stessi sottosistemi principali. Una linea di novità congelate, ad esempio, dà priorità alla velocità delle tende e a un breve tempo di impostazione rispetto alla capacità del serbatoio, mentre una linea a grappolo di noci dà priorità alla gamma di coltelli d'aria perché i prodotti stessi sono irregolari e densi. Esaminare in quale categoria rientra un impianto prima di specificare la larghezza del nastro o la lunghezza del tunnel, la conversazione sul dimensionamento dell'attrezzatura rimane ancorata al prodotto reale piuttosto che a cifre di uso generale.
Difetti comuni del rivestimento e loro cause principali
La maggior parte dei problemi di qualità riconducibili alle apparecchiature di ricopertura rientrano in un numero limitato di schemi ricorrenti. Riconoscere quale sottosistema è responsabile di un dato difetto riduce notevolmente i tempi di risoluzione dei problemi, poiché altrimenti gli operatori tenderebbero a regolare prima il controllo sbagliato.
| Difetto | Probabile causa | Sottosistema da controllare |
|---|---|---|
| Spessore del rivestimento non uniforme lungo la larghezza del nastro | Ugelli a lama d'aria disallineati o parzialmente bloccati | Gruppo lama d'aria |
| Finitura superficiale opaca o striata | Cioccolato out of temper before reaching the curtain | Unità di tempera |
| Base nuda o esposta sul prodotto finito | Passaggio pre-fondo mancante o regolato in modo errato | Pre-fondo |
| Prodotto incollato all'uscita | Tempo di permanenza nel tunnel di raffreddamento insufficiente | Raffreddamento tunnel length or belt speed |
| Cioccolato pooling around product base | Flusso eccessivo della tenda rispetto alla pressione della lama d'aria | Testa della tenda and air knife balance |
Poiché questi difetti spesso emergono in modo intermittente anziché su ogni unità, monitorare quale turno, tipo di prodotto o condizione ambientale è correlato al problema è solitamente più produttivo che regolare la macchina in modo reattivo dopo un singolo lotto segnalato. L'umidità ambientale e la temperatura dell'impianto in particolare possono modificare le prestazioni del tunnel di raffreddamento anche quando ogni impostazione interna rimane la stessa, motivo per cui alcune strutture registrano le condizioni della stanza insieme ai controlli di qualità del prodotto durante le transizioni stagionali.
Domande frequenti
Q1: Qual è la differenza tra un rivestimento e una macchina a immersione?
Una macchina per immersione in genere immerge i singoli articoli in un bagno di cioccolato statico o leggermente agitato, mentre un ricopritore è un sistema continuo in cui il prodotto si muove sotto una cortina di cioccolato su un nastro a rete, seguito dal taglio a lama d'aria e da un tunnel di raffreddamento dedicato. Gli ricopritori sono costruiti per la produzione continua e di grandi volumi, mentre le attrezzature per immersione si adattano a tirature più piccole o più artigianali.
Q2: Come viene controllato lo spessore del rivestimento su una linea di ricopertura?
Lo spessore del rivestimento è determinato principalmente dalla pressione e dall'angolo della lama d'aria piuttosto che dal flusso della cortina stessa. La cortina applica uno strato completamente in eccesso e le lame d'aria soffiano via l'eccedenza per lasciare uno spessore target, che in genere può essere regolato con piccoli incrementi per soddisfare i requisiti di peso del prodotto.
Q3: Cosa causa la fioritura del cioccolato sui prodotti rivestiti?
La fioritura è spesso causata da un rinvenimento improprio, sbalzi di temperatura durante il raffreddamento o conservazione del prodotto finito in condizioni fluttuanti di caldo e freddo dopo il confezionamento. Si presenta come una pellicola superficiale grigia o bianca opaca e, pur non essendo un problema di sicurezza alimentare, viene trattato come un difetto di qualità poiché influisce sull'aspetto e sulla consistenza.
D4: Una linea di ricopertura può gestire più tipi di prodotto?
La maggior parte delle linee è in grado di elaborare una gamma di forme e dimensioni di prodotti entro i limiti della larghezza del nastro e della lunghezza del tunnel di raffreddamento, a condizione che il peso del rivestimento, la velocità del nastro e le impostazioni del pre-fondo vengano regolati tra un ciclo e l'altro. Le strutture con mix di prodotti molto diversi dovrebbero confermare i tempi di cambio prima di selezionare una configurazione specifica.
Q5: Quanto deve essere lungo un tunnel di raffreddamento?
I requisiti di lunghezza del tunnel dipendono dalla velocità del nastro e dal peso del rivestimento target, poiché rivestimenti più spessi e velocità del nastro più elevate aumentano il tempo necessario affinché il cioccolato si solidifichi completamente prima che il prodotto raggiunga l'uscita. Questo viene generalmente calcolato dalla combinazione del tempo di permanenza necessario e della velocità del nastro scorrevole della linea specifica.