

Come progettare linee automatizzate chiavi in mano ad alto rendimento per Snickers, Nougat e barrette di cereali composite
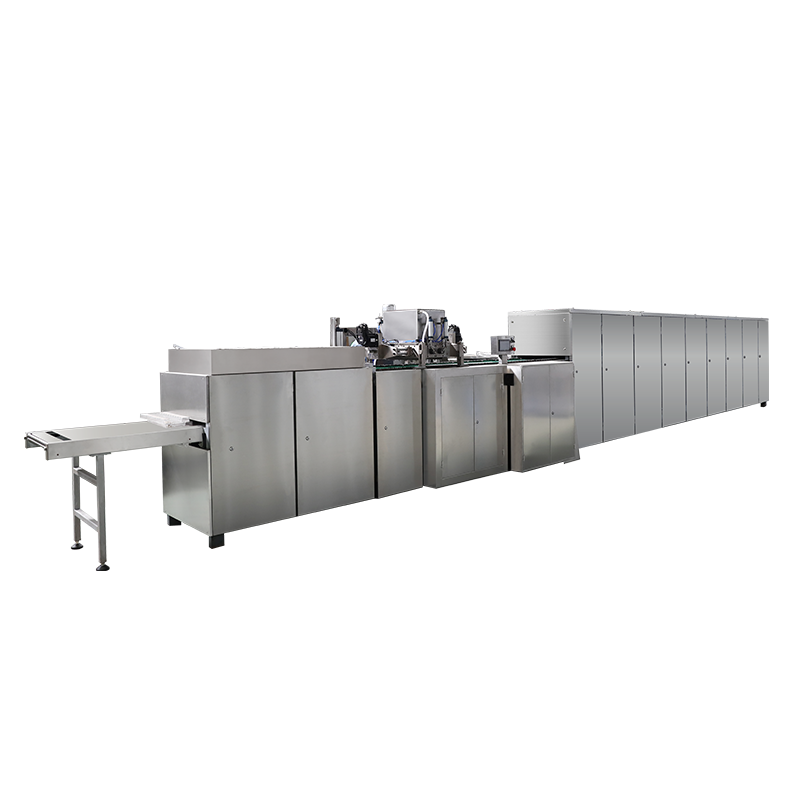
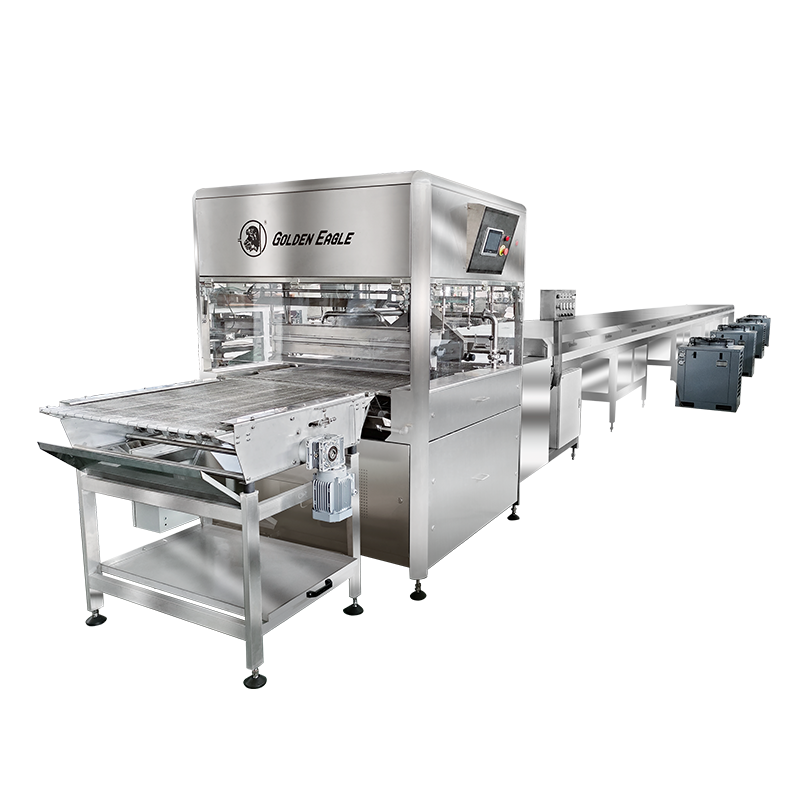
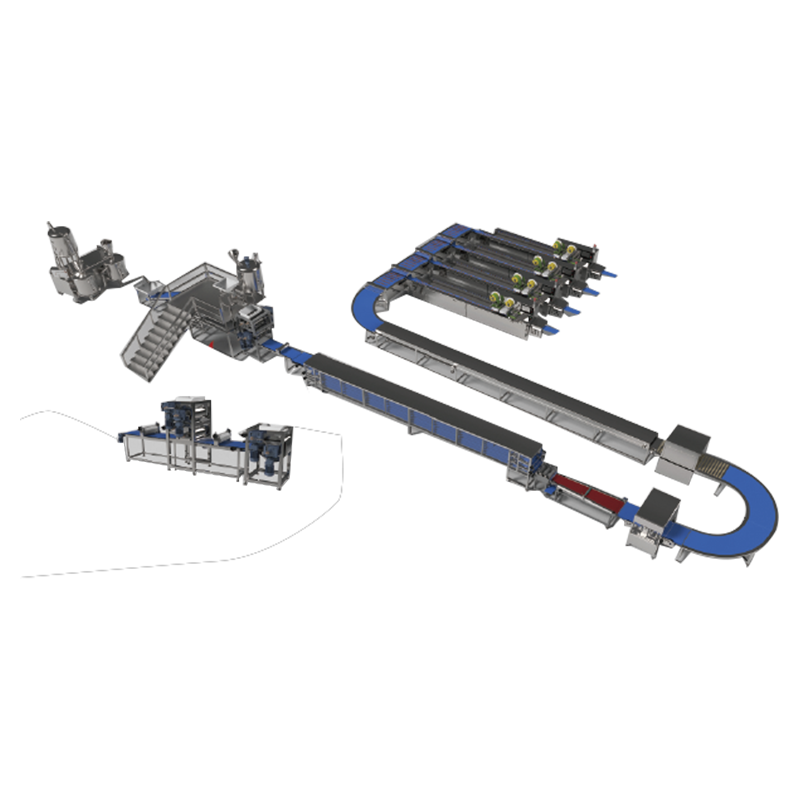
La moderna produzione di dolciumi e snack richiede precisione assoluta, controllo termico e sincronicità meccanica ad alta velocità. La trasformazione delle materie prime in barrette di cioccolato multistrato, lastre di torrone aerate o matrici dense di cereali richiede un'ingegneria meccanica specializzata. Una soluzione chiavi in mano completamente integrata trasforma i materiali delicati attraverso la preparazione di massa, l'aerazione continua, la formatura di lastre, il raffreddamento multilivello, il taglio preciso e l'imballaggio ad alta velocità. Implementazione di un ottimizzato linea di produzione ridacchiante richiede una conoscenza approfondita della stabilizzazione termodinamica e della sincronizzazione del flusso di massa per soddisfare costantemente precise tolleranze geometriche e di peso.
Termodinamica e progettazione meccanica di impastatrici per l'aerazione del torrone
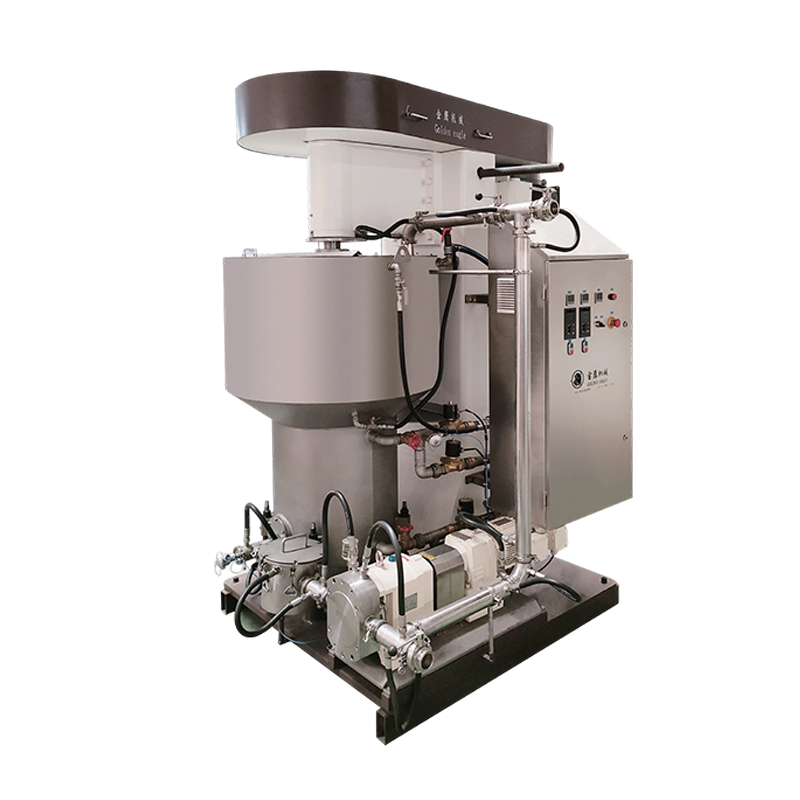
Il torrone costituisce il fondamento strutturale e materico di molte leggendarie barrette di cioccolato composite. Il raggiungimento della caratteristica consistenza leggera ma gommosa dipende interamente dall'aerazione meccanica controllata. I miscelatori aeratori per torrone funzionano sciogliendo l'aria sotto pressione in una matrice di sciroppo di zucchero calda e concentrata combinata con agenti montanti come albumina d'uovo o proteine vegetali idrolizzate.
La sfida ingegneristica consiste nel mantenere un’emulsione gas-liquido stabile mentre lo sciroppo si raffredda e cristallizza. I miscelatori avanzati utilizzano una geometria della testa rotore-statore ad alto taglio racchiusa all'interno di una camera di miscelazione pressurizzata. Lo sciroppo di zucchero viene pompato tramite pompe volumetriche nella camera, dove contemporaneamente viene iniettata aria compressa filtrata a pressioni comprese tra 3 e 6 bar.
Specifiche per la preparazione della massa e la cottura dello sciroppo
Prima dell'aerazione, lo sciroppo deve essere cotto fino a raggiungere un esatto contenuto di sostanza secca, in genere compreso tra l'88% e il 94%. I forni a bobina continua o gli evaporatori a film sottile sono abbinati a sensori automatizzati di monitoraggio dell'umidità. Se il profilo di umidità si discosta anche solo dello 0,5%, il torrone risultante sarà troppo appiccicoso per essere tagliato o troppo fragile per passare attraverso i rulli a valle.
| Parametro di processo | Intervallo target | Meccanismo di controllo critico |
|---|---|---|
| Temperatura di cottura dello sciroppo | Da 125 a 138 gradi Celsius | Valvole modulanti di controllo del vapore |
| Pressione della camera di aerazione | Da 3,5 a 5,0 bar | Valvole di contropressione proporzionali automatizzate |
| Velocità di taglio rotore-statore | Da 250 a 450 giri/min | Motori a induzione con azionamento a frequenza variabile |
| Densità finale del torrone | Da 0,65 a 0,85 grammi per centimetro cubo | Misuratori di portata massica Coriolis in linea |
Una volta verificata la densità di aerazione ottimale mediante sensori in linea, la massa aerata viene dosata attraverso tubazioni temperate e incamiciate per evitare un'impostazione prematura. Le linee di mandata incamiciate vengono riscaldate tramite un circuito di circolazione dell'acqua stabilizzato esattamente a 65 gradi Celsius.
Attrezzature per estrusione e formatura di lastre di caramelle multistrato
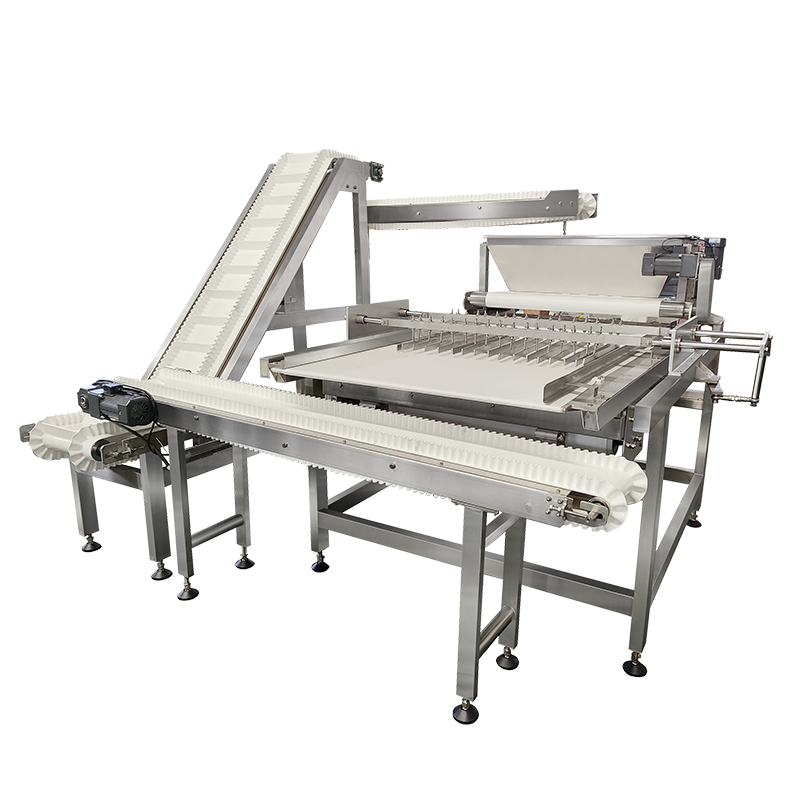
La trasformazione del torrone aerato e del caramello cotto in un foglio multistrato altamente uniforme richiede attrezzature per la formatura di lastre pesanti. L'integrità strutturale e l'uniformità delle porzioni di milioni di barre dipendono direttamente dalla precisione meccanica di questi massicci rulli di calibrazione.
Per una configurazione a barra multistrato, il processo inizia nella stazione iniziale di formatura della lastra. Una tramoggia specializzata a doppio rullo riceve il torrone aerato. Questi rulli sono raffreddati internamente tramite circuiti di circolazione di acqua e glicole. Il torrone viene compresso in una sfoglia perfettamente liscia e di preciso spessore su un nastro trasportatore continuo ad uso alimentare. La superficie dei rulli è trattata con microtexture antiaderenti incise al laser per evitare che si attacchino senza bisogno di antiadesivi chimici.
Dinamica di deposito dello strato di caramello
Una volta formato e stabilizzato lo strato base di torrone sul nastro, questo si sposta direttamente sotto una stazione di deposito dello strato secondario di caramello. Il caramello presenta distinte difficoltà ingegneristiche a causa della sua natura viscoelastica e dell'elevata ritenzione termica. La testa dosatrice deve depositare uno strato uniforme e fluido di caramello sulla lastra di torrone in movimento, ad una temperatura compresa tra 85 e 95 gradi centigradi.
Il dosatore è dotato di una tramoggia riscaldata e rivestita, dotata di un rullo di alimentazione interno e di una racla di precisione regolabile. L'altezza di questa lama è regolata da servoattuatori ad alta precisione, che consentono microregolazioni in tempo reale basate sui dati di spessore forniti dai sensori di scansione laser a valle.
Ingegneria di precisione del taglio e dello spargimento delle arachidi
Immediatamente dopo la deposizione del caramello, mentre lo strato di caramello rimane caldo e appiccicoso, il prodotto passa sotto un sistema volumetrico di alimentazione e pressatura delle nocciole. Le arachidi tostate devono essere distribuite sulla matrice di caramello con esatta omogeneità spaziale. Questa uniformità è vitale per un peso della barra coerente e un'estetica della sezione trasversale.
- Dosaggio volumetrico: Le arachidi vengono erogate da una tramoggia oscillante per gli ingredienti secchi dotata di celle di carico integrate per monitorare i tassi di esaurimento della massa.
- Alimentatori vibranti gravimetrici: Una serie di canali vibranti a frequenza controllata distribuisce le arachidi su tutta la larghezza della lastra di caramello, evitando spazi vuoti o eccessivi raggruppamenti.
- Integrazione meccanica: La lastra passa poi sotto un rullo goffratore calibrato. Questo rullo preme delicatamente le arachidi nello strato caldo di caramello, bloccandole in posizione senza fratturare le nocciole o distorcere lo strato di torrone sottostante.
Lavorazione di barrette di cereali e taglierine a ghigliottina ad alta velocità
Mentre le barrette di cioccolato dipendono dal caramello duttile e dalle masse aerate, le barrette di cereali composite presentano un profilo materiale completamente diverso. Un moderno linea di produzione di barrette di cereali deve lavorare cereali croccanti delicati e fragili, fiocchi d'avena, frutta secca e zucchero viscoso o leganti di miele senza schiacciare i componenti fragili. Mantenere l'integrità strutturale è essenziale per offrire la consistenza croccante che i consumatori si aspettano.
Il legante e gli aggregati secchi vengono miscelati in miscelatori continui a pale a doppio albero configurati per applicare una forza di taglio minima. La massa viene quindi trasferita ad un formatore di lastre specializzato a bassa pressione. Invece di utilizzare rulli di compressione ad alta pressione che potrebbero frantumare i chicchi di cereali, questi sistemi utilizzano più rulli calibratori delicati. Questi rulli comprimono lentamente la massa in una matrice coesiva di densità e spessore uniformi.
Cinematica delle taglierine a ghigliottina ad alta velocità
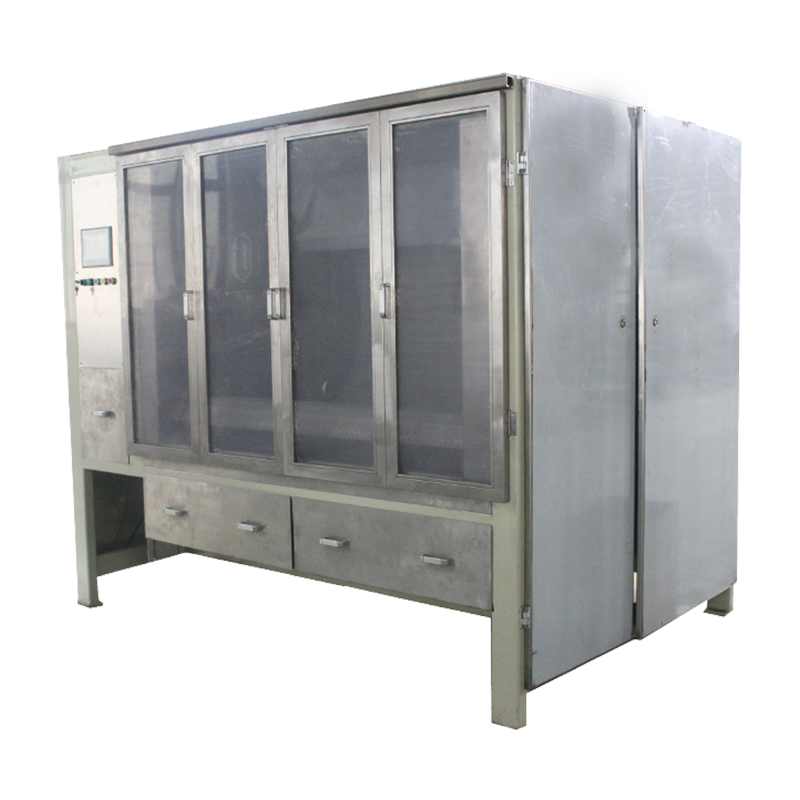
Una volta che la lastra di caramelle o cereali ha attraversato l'esteso tunnel di raffreddamento a più livelli e ha raggiunto la rigidità strutturale, deve essere tagliata nelle dimensioni della barra individuale. Questo processo si divide in due fasi distinte: taglio longitudinale e taglio trasversale. Il taglio longitudinale viene eseguito da una serie di lame rotanti circolari ultra affilate che separano l'ampia lastra in nastri paralleli.
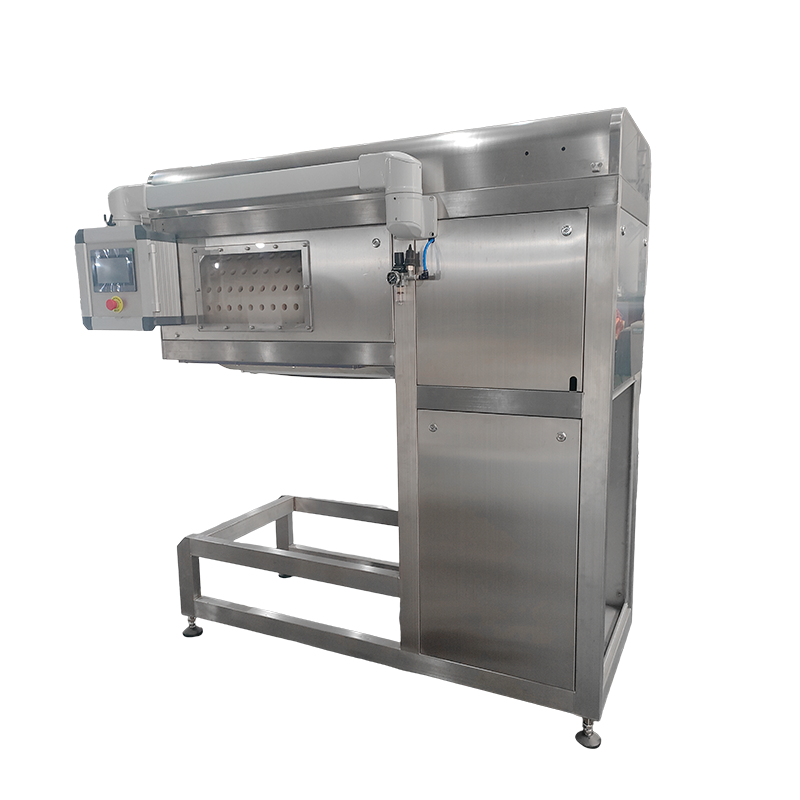
Il cuore meccanico dell'area di taglio è la taglierina a ghigliottina ad alta velocità, che esegue i tagli trasversali. Per le linee moderne che funzionano a velocità di trasporto elevate, una taglierina verticale stazionaria standard causerebbe l'accumulo di prodotti e schiaccerebbe le barre. Pertanto, gli ingegneri utilizzano un complesso meccanismo meccanico noto come ghigliottina volante.
Per evitare che caramello, torrone o leganti zuccherini aderiscano alla lama, i sistemi avanzati a ghigliottina incorporano trasduttori ultrasonici ad alta frequenza. Questi trasduttori fanno vibrare la lama a 20 kHz o 35 kHz. Questa vibrazione ultrasonica riduce l'attrito, elimina gli accumuli appiccicosi, garantisce tagli puliti e riduce al minimo gli sprechi di prodotto.
Integrazione di componenti di biscotti con linee di pasticceria
Molti formati di snack avanzati combinano basi di biscotti croccanti con strati di torrone, caramello o cioccolato. Per ottenere questa miscela è necessario collegare senza soluzione di continuità una macchina industriale continua per la produzione di biscotti alla linea di pasticceria. Il componente del biscotto deve corrispondere esattamente alla velocità di produzione, alla larghezza e all'allineamento dell'attrezzatura per la formatura del cioccolato.
L’integrazione di una linea di produzione automatica di biscotti richiede reti di controllo avanzate, generalmente gestite da controllori logici programmabili (PLC) centrali che comunicano tramite protocolli Industrial Ethernet ad alta velocità. Se si verifica un cambiamento di velocità nel forno di cottura o nel trasportatore di raffreddamento, i sistemi di formatura e ricopertura a valle devono regolare automaticamente i propri parametri per evitare inceppamenti o spazi vuoti del prodotto.
Sfide termodinamiche nella combinazione di strati di biscotti e dolciumi
I biscotti emergono dai trasportatori di raffreddamento con basso contenuto di umidità e temperatura ambiente. Se uno strato caldo e ad alto contenuto di umidità di caramello o torrone viene posizionato direttamente su un biscotto secco senza preparazione, si verificherà una migrazione termodinamica dell'umidità. Con il tempo il biscotto assorbe l'acqua dalla massa dolciaria adiacente, perdendo la sua croccantezza e diventando morbido, mentre il caramello diventa secco e duro.
Per eliminare questo problema, le linee automatizzate installano zone di condizionamento e micro-rivestitori tra i linea di produzione del torrone e i sistemi di movimentazione dei biscotti. Un micro-ricopritore applica uno strato barriera ultrasottile di puro burro di cacao o un rivestimento composto a base di grassi sulla superficie superiore del biscotto. Questa barriera sigilla la struttura porosa dell'impasto cotto, bloccando il trasferimento di umidità e preservando la consistenza distintiva di ogni strato per tutta la sua durata di conservazione.
Domande frequenti
D1: In che modo una lama a ghigliottina a ultrasuoni impedisce al caramello e al torrone di attaccarsi durante il taglio ad alta velocità?
Le ghigliottine ad ultrasuoni utilizzano un trasduttore piezoelettrico per far vibrare la lama di taglio a frequenze comprese tra 20 e 35 kHz. Questa rapida microvibrazione crea una superficie ad attrito estremamente basso, rendendo quasi impossibile per i materiali viscoelastici come il caramello e il torrone aderire al metallo della lama. Garantisce tagli verticali perfettamente puliti, minimizza la deformazione del prodotto ed elimina le frequenti fermate della linea necessarie per la pulizia delle tradizionali lame meccaniche.
D2: Qual è la causa principale della variazione di peso in una linea di produzione automatizzata di barrette di cereali e come viene controllata?
La causa principale della variazione di peso è la densità apparente non uniforme della massa di cereali miscelati prima che entri nella fase di compressione. Questa variazione viene gestita installando sistemi di alimentazione gravimetrica automatizzati e scanner di profili laser multipunto immediatamente prima delle formatrici delle lastre. Se gli scanner rilevano una deviazione di spessore o densità, viene inviato un segnale per regolare i servomotori sui rulli di calibrazione. Ciò consente regolazioni in tempo reale per mantenere i pesi dei prodotti entro tolleranze dell'1%.
D3: Perché è necessaria una rigorosa suddivisione in zone della temperatura all'interno dei tunnel di raffreddamento di una linea di barrette di cioccolato multistrato?
Una barretta multistrato contiene componenti con diverse proprietà termiche, come torrone, caramello, noci e cioccolato. Scioccare una barretta calda con aria estremamente fredda può causare una contrazione irregolare, con conseguente deformazione della lastra, crepe o fioritura del grasso del cioccolato. I tunnel di raffreddamento chiavi in mano utilizzano zone distinte a temperatura controllata, iniziando con un raffreddamento moderato per stabilizzare il caramello e il torrone, seguito da zone fredde per solidificare la struttura e terminando con una zona di riscaldamento per aumentare la temperatura della barra al di sopra del punto di rugiada ambientale, prevenendo la condensa dell'acqua prima del confezionamento.
D4: Come si sincronizza una macchina industriale per la produzione di biscotti con una linea di barrette di cioccolato se le velocità di lavorazione sono diverse?
La sincronizzazione è gestita da un sistema automatizzato di buffering e indicizzazione multilivello. Sensori fotoelettrici ad alta precisione monitorano la produttività della linea di produzione automatica di biscotti. Se la linea dei biscotti funziona più velocemente della linea delle caramelle a valle, i biscotti in eccesso vengono indirizzati verso buffer di stoccaggio temporanei. Il PLC principale utilizza azionamenti a frequenza variabile per regolare continuamente la velocità dei trasportatori intermittenti, garantendo che i biscotti arrivino perfettamente allineati con le stazioni di deposito di torrone e caramello.
Q5: Quali procedure igienico-sanitarie sono previste nelle moderne linee di estrusione di prodotti dolciari chiavi in mano?
I moderni sistemi di produzione chiavi in mano utilizzano sistemi CIP (Clean-In-Place) avanzati per tutte le apparecchiature per la preparazione di massa e la gestione dei liquidi, combinati con i principi Design-for-Sanitation per i macchinari meccanici. Formatori, dosatori e taglierine sono costruiti con telai lisci e aperti in acciaio inossidabile che resistono alla raccolta dell'acqua, sono dotati di motori di lavaggio con grado di protezione IP69K e sono dotati di nastri trasportatori a sgancio rapido. Questo design consente ai team di manutenzione di pulire e igienizzare a fondo i macchinari con tempi di fermo minimi, garantendo la piena conformità agli standard internazionali di sicurezza alimentare.